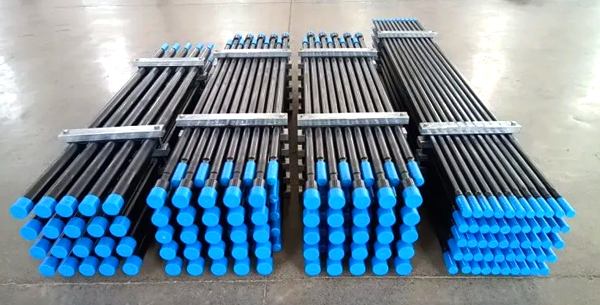
Yeraltı madenciliği ve tünel açma işlemlerinde,T38-Hex35-R32 Drift Çubuğuen güvenilir ve verimli üst çekiç matkap dizgi konfigürasyonlarından biri olarak öne çıkmaktadır. Asimetrik bir tasarım sunan bu özel drifting matkap çeliği, ağır hizmet arka ucu, yüksek sertlikte gövdesi ve kompakt ön ucu ile modern hidrolik jumbo matkapların yüksek frekanslı darbe etkileri altında olağanüstü enerji iletimi ve bükülme direnci sağlar.
1. Spesifikasyonu Çözmek: T38-Hex35-R32 Nedir?
Bu standart endüstri nomenklatürü, matkap çubuğunun üç ana bölümünün geometrisini ve diş özelliklerini tanımlar:
- T38 (Arka Uç İş Parçası): Şaft adaptörüne veya bir bağlantı manşonuna bağlanır. 38 mm trapezoidal diş, gevşemeden kaya matkasından gelen büyük darbe enerjisi ve dönüş torkuna dayanacak şekilde tasarlanmış sağlam bir profile sahiptir.
- Hex35 (Çubuk Gövde Şekli)Çubuk gövdesi, bir kullanır.35 mm altıgen kesit alaşım çelikBenzer ağırlıktaki yuvarlak çeliklere kıyasla, altıgen çelik daha yüksek bir ikinci alan momenti sağlar ve bu da bükülmeye karşı üstün bir direnç sunar.
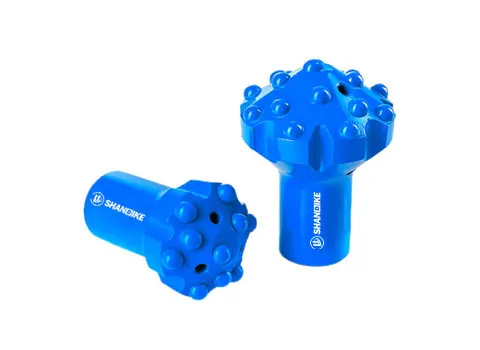
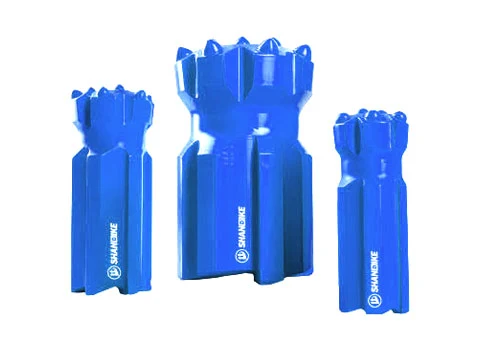
- R32 (Önyüz İpliği): Taş matkap ucu ile bağlantı kurar. R32 (32mm ip dişi), küçük ila orta boy delik uçları için endüstri standardıdır ve güvenli bir şekilde sıkı bir uyum sağlarken ters dönerken nispeten kolay bir şekilde ayrılmayı mümkün kılar.
2. Temel Mekanik ve Uygulama Avantajları
Sürekli ve tünel açma genellikle yatay veya düşük açılı sondajı içerir; burada sondaj çubukları sürekli olarak yer çekiminden sarkmaya ve düzensiz kaya yüzeylerinden bükülmeye maruz kalır. T38-Hex35-R32 konfigürasyonunun kullanılması, birkaç belirgin iş operasyonu avantajı sağlar:
- Olağanüstü Eğilme SertliğiHex35 altıgen profili, delme sırasında çubuk deformasyonunu en aza indirir. Bu, mükemmel delik düzlüğünü garanti eder ve bu da doğrudan patlatma verimliliğini artırır ve maliyetli aşırı kırılma veya yetersiz kırılmayı önler.
- Optimize Edilmiş Durulama ve Çamur TemizliğiAltıgen gövde, yuvarlak delik duvarına karşı doğal olarak düzensiz bir açıklık boşluğu oluşturur. Yıkama suyu veya hava matkap ucu üzerinden çıktığında, yüksek basınçlı sıvı, kaya kesiklerini altıgen çubuğun düz kenarları boyunca geriye doğru pürüzsüz bir şekilde taşır. Bu tasarım, özellikle çatlaklı veya çamurlu formasyonlarda yapışma riskini önemli ölçüde azaltır.
- Mükemmel Enerji GeçişiKesitsel ilerleme—büyük T38 dişinden sert Hex35 gövdesine ve R32 uç kısmına doğru—optimize edilmiş bir enerji yolu oluşturur. Bu pürüzsüz geçiş, gerilme yoğunluğunu ve yıkıcı şok dalgası yansımalarını minimize ederek, dişlerin aşırı ısınmadan ve erken yorgunluk başarısızlığından korunmasını sağlar.
3. Yaygın Boyutlar ve Sondaj Tezgahı Uyumluğu
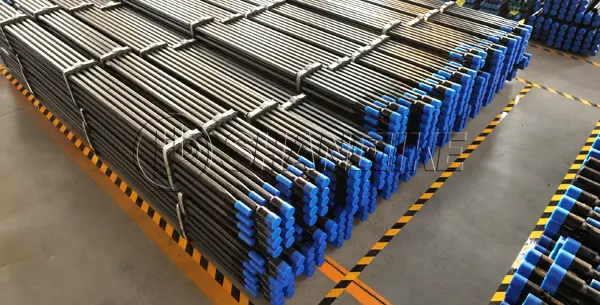
T38-Hex35-R32 drift çubukları, farklı tünel açma jumbo makinelerinin besleme uzunluklarına uyum sağlamak için çeşitli standart uzunluklarda üretilmektedir. En yaygın boyutlar şunlardır:
- 3050 mm (10 ft)
- 3700 mm (12 ft)
- 4310 mm (14 ft)
Yapı açısından, bu spesifikasyon en yaygın olarak bir olarak uygulanmaktadır.MF (Erkek-Kadın) Hız DandığıT38 ucunun entegre bir manşonu ve ön ucunda bir R32 dişi diş bulunması, modern sistemlerde otomatik çubuk taşıma sistemleri ile kesintisiz uyum sağlar.
T38-Hex35-R32 konfigürasyonu, üst düzey hidrolik jumbo matkaplarla tamamen uyumludur, bunlar dahilSandvikDD210, DD311 ve DD421 serisi tünel açma makineleri, ayrıcaEpiroc / Atlas CopcoBoomer S1, Boomer M2 ve Boomer E2 modelleri.
4. Üretim Standartları ve Metalurji
Yüksek aşındırma, sert kaya ortamlarında (örneğin granit veya bazalt) uzun bir hizmet ömrü sunmak için yüksek kaliteli delici çubuklar, katı metalurjik ve işleme standartlarına uymalıdır:
- Premium Boş Alaşım ÇelikTemel malzeme genellikle 23CrNi3Mo veya 25CrNi3Mo gibi yüksek mukavemetli düşük karbon alaşım çelikleri kullanır; bu, çubuğun çekirdeğinin mükemmel darbe tokluğunu korumasını sağlar.
- Tam Çubuk KarbonizasyonuBu ısıl işleme süreci, kaya parçacıklarından kaynaklanan aşındırıcı aşınmaya direnmek için çubuğun tamamında (HRC 58-62) sertleştirilmiş bir dış katman oluştururken, yoğun şok dalgalarını emmek için çekirdeği sünek tutar.
- Hassas Diş AçmaKesmek yerine, iplikler soğuk haddeleme işlemine tabi tutulur, böylece çelik liflerin kesintisiz kalması sağlanır. Bu işlem, hem T38 hem de R32 ipliklerinin aşınma dayanımını ve yorulma ömrünü önemli ölçüde artırır.